


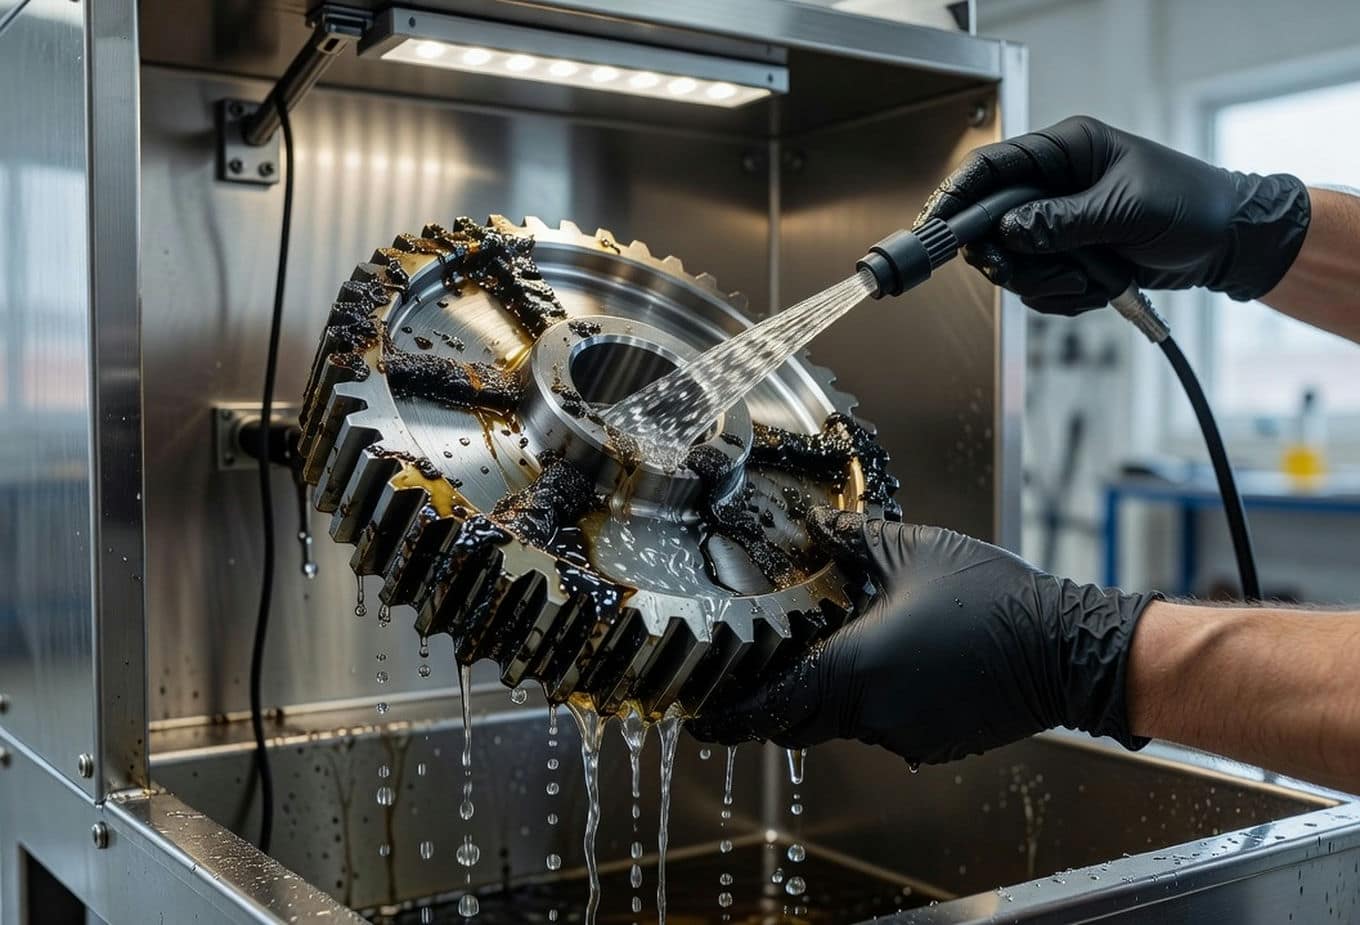
Jak dobrać środek do mycia części, gdy olej, smar i nagar mieszają się na powierzchni
Złogi świeżego oleju, utwardzonego smaru i pyłu metalicznego na częściach przemysłowych wymagają chemii o stężeniu roboczym rzędu 1–5%. Uniwersalne detergenty domowe nie radzą sobie z taką mieszaniną, ponieważ brakuje im dodatków demulgujących. Skuteczne czyszczenie wymaga użycia preparatów przemysłowych precyzyjnie dopasowanych do konkretnych zanieczyszczeń węglowodorowych.
Czym środek przemysłowy różni się od zwykłego detergentu?
Przemysłowy środek myjący zawiera do 30% wyższe stężenie substancji aktywnych i skutecznie emulguje oleje mineralne. Zwykły detergent usuwa głównie zabrudzenia polarne i lekkie tłuszcze. Zasadą branżową jest mechanizm „podobne rozpuszcza się w podobnym”. Chemia rozpuszczalnikowa likwiduje grube warstwy zanieczyszczeń niepolarnych. Środki wodne o charakterze alkalicznym zmywają natomiast pył i nagar.
W naszej codziennej praktyce zauważamy, że profesjonalne myjki warsztatowe pracujące w obiegu zamkniętym wymagają chemii o obniżonej pianotwórczości. Przemysłowe roztwory wykorzystują surfaktanty pieniące się na poziomie poniżej 2%. Umożliwia to ciągłą pracę układów natryskowych bez ryzyka zapowietrzenia pomp tłoczących ciecz.
Jak dopasować preparat do rodzaju zabrudzenia?
Świeży olej wrzecionowy lub silnikowy wymaga użycia rozpuszczalników węglowodorowych albo preparatów silnie emulgujących. Utwardzony smar łożyskowy ustępuje dopiero przy kontakcie ze środkami alkalicznymi o pH powyżej 9. Zmydlają one zestarzałe tłuszcze i ułatwiają ich późniejsze mechaniczne oderwanie od powierzchni detalu.
Nagar i twarde osady węglowe schodzą po nałożeniu specjalistycznej chemii wspomaganej temperaturą 50-60°C. Pył metaliczny traci przyczepność po rozpuszczeniu spoiwa olejowego. Oddzielony materiał stały osadza się na wkładach filtracyjnych. Produkowane na rynku środki dzieli się na płyny rozpuszczalnikowe oraz koncentraty wodne. Trafiają one do zakładów produkcyjnych w zależności od dominującego zabrudzenia na linii.
Które materiały są podatne na uszkodzenia w kąpieli?
Aluminium i jego stopy ulegają trawieniu przy pH roztworu przekraczającym poziom 10–11. Prowadzi to do trwałego matowienia, korozji wżerowej lub ubytków na powierzchni elementu. Magnez może wykazywać jeszcze większą wrażliwość w zależności od zastosowanego stopu. Bezpieczne odtłuszczanie magnezu wymaga weryfikacji składu stopiwa i doboru chemii o odczynie ściśle określonym w karcie technicznej preparatu.
Stal kwasoodporna i węglowa wytrzymują znacznie wyższe stężenia i szerszy zakres pH. Tworzywa sztuczne i gumowe uszczelki często pęcznieją pod wpływem agresywnych rozpuszczalników. Długi kontakt materiału z niewłaściwym odczynnikiem przyspiesza degradację powłok ochronnych.
Jak ustawić parametry mycia dla detali?
Optymalne stężenie robocze koncentratów wodnych wynosi zazwyczaj od 1% do 5% objętości cieczy. Temperatura kąpieli powinna oscylować w granicach 50–60°C. Sam czas procesu czyszczenia w komorze zajmuje od 5 do 30 minut. Przekroczenie bariery 60°C zwiększa ryzyko zniszczenia delikatnych powłok cynkowych na detalach.
Spadek temperatury poniżej 40°C drastycznie obniża skuteczność odtłuszczania w przypadku twardych smarów i asfaltu. Modele biologiczne bazują na żywych mikroorganizmach rozkładających węglowodory. Wymagają one niższej temperatury cieczy rzędu 38-41°C i utrzymania neutralnego pH. Zabezpiecza to florę bakteryjną przed obumarciem i przyspiesza proces mycia.
Kiedy wybrać mocniejszy środek rozpuszczalnikowy?
Przemysłowe środki rozpuszczalnikowe bardzo szybko penetrują grube warstwy oleju mineralnego i zestarzałe smary. Generują one jednak konieczność zapewnienia silnej wentylacji na stanowisku pracy. Łagodniejsze koncentraty wodne lepiej sprawdzają się w regularnych i codziennych cyklach produkcyjnych na halach maszyn.
Dostarczając chemie przemysłową dla wielu branż, Eko Clean Chemia oferuje preparaty z obu tych kategorii. Koncentraty wodne wydłużają żywotność kąpieli myjącej. Specjalistyczna seria do modeli biologicznych BIO 100 pozwala na prowadzenie długich cykli odtłuszczania części. Ogranicza to częstotliwość wymiany płynu roboczego w samym urządzeniu.
Dlaczego obieg zamknięty wpływa na wybór chemii?
Odpowiednio przefiltrowany roztwór wodny w obiegu zamkniętym może przepracować nawet kilka tygodni bez utraty swoich właściwości. Urządzenia pracujące w tym trybie minimalizują bieżące zużycie chemii. Działając jako producent myjek z Grudziądza, dostarczamy zakładowe systemy odtłuszczania uwzględniające ten mechanizm separacji zanieczyszczeń.
Nasza obsługa obejmuje również formalny odbiór zanieczyszczonych płynów oznaczonych kodem odpadu 12 03 01*. Warsztat oddaje zużytą substancję specjalistycznej jednostce. Przekazanie odpadu z myjki rejestruje się w państwowych systemach ewidencji. Zamyka to cały cykl życia preparatu myjącego na terenie obsługiwanego zakładu.
Jak ustalić kolejność doboru odtłuszczacza?
Prawidłowa sekwencja decyzji bezwzględnie wydłuża czas bezawaryjnej pracy pomp i dysz w urządzeniu czyszczącym. Proces doboru chemii obejmuje trzy krytyczne etapy:
- Identyfikacja głównego zabrudzenia (smar litowy wymaga innej zasadowości i temperatury niż rzadki olej wrzecionowy).
- Weryfikacja rodzaju mytego metalu lub stopu (określenie maksymalnego bezpiecznego poziomu pH).
- Ustalenie stężenia roboczego na poziomie 2-3% dla zabrudzeń lekkich lub 4-5% dla ciężkich nagarów.
Przy wdrażaniu nowej technologii odtłuszczania dla części wrażliwych, dobrym krokiem jest skonsultowanie wybranego stężenia ze specjalistą technologicznym. Zabezpiecza to drogie detale przed przypadkowym zmatowieniem powierzchni.
Dobór środka do mycia części zależy od rodzaju zabrudzenia, materiału detalu i parametrów procesu. Świeży olej, utwardzony smar i nagar wymagają innych preparatów oraz innych stężeń, temperatur i czasów działania. Kluczowe są też ograniczenie pienienia, zgodność z pH oraz bezpieczeństwo aluminium, magnezu, uszczelek i powłok.
FAQ
Czym różni się środek przemysłowy od zwykłego detergentu?
Środek przemysłowy ma wyższe stężenie substancji aktywnych i jest projektowany do rozpuszczania olejów, smarów oraz osadów węglowodorowych. Zwykły detergent radzi sobie głównie z zabrudzeniami lekkimi i polarnymi. W myjkach warsztatowych ważna jest też niska pienistość, aby układ pracował stabilnie.
Jaki preparat stosować do świeżego oleju, a jaki do starego smaru?
Świeży olej najlepiej usuwa się preparatami rozpuszczalnikowymi albo silnie emulgującymi. Stary, utwardzony smar zwykle wymaga środków alkalicznych o wyższym pH, które zmydlają tłuszcz i ułatwiają jego odrywanie. Przy ciężkich osadach skuteczność rośnie też wraz z odpowiednią temperaturą.
Na co uważać przy myciu aluminium i magnezu?
Aluminium jest wrażliwe na zbyt wysokie pH, zwłaszcza powyżej 10–11, bo może dojść do matowienia i korozji wżerowej. Magnez bywa jeszcze bardziej podatny na uszkodzenia, więc wymaga ścisłego doboru chemii zgodnie z kartą techniczną. W obu przypadkach ważny jest krótki kontakt z preparatem i kontrola temperatury.
Jak dobrać stężenie i temperaturę mycia części?
Dla koncentratów wodnych najczęściej stosuje się stężenie robocze 1–5%. Typowa temperatura procesu wynosi 50–60°C, a czas mycia od 5 do 30 minut. Zbyt niska temperatura obniża skuteczność odtłuszczania, a zbyt wysoka może uszkodzić delikatne powłoki.
Dlaczego obieg zamknięty ma znaczenie przy doborze chemii?
Obieg zamknięty wymaga preparatów, które nie pienią się nadmiernie i dobrze znoszą filtrację oraz wielokrotne użycie. Dzięki temu roztwór może dłużej zachować właściwości robocze, a zużycie chemii i wody jest mniejsze. Taki układ ułatwia też odbiór zużytego płynu jako odpadu.

